


Maszyny do nawijania cewek są urządzeniami precyzyjnymi i nawet niewielkie odchylenia w naprężeniu, wyrównaniu lub kalibracji mogą prowadzić do pęknięcia drutu, nierównych cewek i większej ilości złomu.
Zrozumienie najczęstszych punktów awarii - oraz sposobów ich diagnozowania i zapobiegania im - pomaga producentom utrzymać płynne działanie linii produkcyjnych i ograniczyć kosztowne przestoje.
W tym przewodniku omówiono przyczyny zerwania drutu, etapy kalibracji, procedury konserwacji zapobiegawczej oraz listę kontrolną rozwiązywania problemów, z której można skorzystać w hali produkcyjnej.

I. Co powoduje pękanie drutu w maszynach do nawijania cewek?
Pęknięcie drutu jest jednym z najczęstszych i najbardziej kosztownych problemów w instalacjach elektrycznychuzwojenie cewki, ponieważ pojedyncza przerwa może zatrzymać produkcję, spowodować straty i uszkodzić trwającą cewkę.
A. Przyczyny-związane z napięciem
Nadmierne lub niestabilne napięcie jest główną przyczyną zerwania drutu. Kiedy napinacz jest ustawiony zbyt mocno lub gdy napięcie zmienia się z powodu odchylenia ramienia tancerza, ogniwa obciążnikowego lub sprężyny od kalibracji, drut jest poddawany naprężeniu, którego nie jest w stanie wytrzymać. Jest to szczególnie częste w przypadku cienkiego- drutu magnetycznego, w przypadku którego nawet niewielkie skoki naprężenia wystarczą do zerwania żyłki.
B. Problemy z jakością drutu i prowadnicą mechaniczną
Pęknięcia drutu mogą również wynikać z samego drutu - kruchych plamek, nierównej średnicy lub wad emalii dostawcy -, a także po stronie maszyny, takich jak zadziory lub ostre krawędzie prowadnic, zużyte rolki lub niepłynne podawanie szpuli. Innym częstym powodem jest nieostrożne obchodzenie się podczas zmiany szpuli.
| Przyczyna przerw w przewodach | Typowy objaw | Zalecana poprawka |
|---|---|---|
| Nadmierne ustawienie napięcia | Drut pęka w połowie-nawijania | Ponownie skalibrować napinacz zgodnie ze specyfikacją dotyczącą średnicy drutu |
| Zużyta lub źle ustawiona prowadnica | Powtarzające się przerwy w tym samym momencie cyklu | Sprawdź i wymień prowadnicę, sprawdź wyrównanie |
| Zła jakość drutu | Losowe przerwy w różnych biegach | Zmień dostawcę lub sprawdź przewód przychodzący |
| Ostre krawędzie/zadziory na rolkach | Strzępienie przed pełną przerwą | Wypoleruj lub wymień uszkodzone elementy |
| Niewłaściwe podawanie szpuli | Przerwy na-odcinkach charakteryzujących się dużą prędkością | Wyreguluj napięcie hamulca szpuli, sprawdź wrzeciono |
II. Jak skalibrować maszynę do nawijania cewek?
Kalibracja utrzymuje napięcie, zliczanie zwojów i ruch poprzeczny w granicach tolerancji wymaganych przez konstrukcję cewki. Pomijanie kalibracji jest jedną z najczęstszych przyczyn ponownego pojawienia się problemów z uzwojeniem po naprawie.
A. Kalibracja układu napinającego
Rozpocznij od wyzerowania czujnika napięcia bez obciążonego drutu, następnie przeprowadź przez system znany miernik drutu i porównaj wyświetlane napięcie z ręcznym miernikiem napięcia. Wyreguluj sprężynę napinacza lub sterowanie elektroniczne, aż odczyty będą odpowiadały wartości docelowej dla danego rozmiaru drutu, a następnie powtórz kontrolę w kilku punktach na średnicy szpuli, ponieważ napięcie może zmieniać się w miarę opróżniania szpuli.
B. Kalibracja wrzeciona, czujnika i przesuwu
Poza napięciem należy sprawdzić, czy licznik obrotów odpowiada ręcznie zliczanej cewce próbki, czy wrzeciono zatrzymuje się w prawidłowej orientacji i czy mechanizm przesuwu porusza się synchronicznie z obrotem wrzeciona (zależność „przekładni elektronicznej” pomiędzy dwiema osiami). Każde opóźnienie pomiędzy tymi dwoma ruchami objawia się nierównym nachyleniem lub nakładaniem się drutu.
| Krok kalibracji | Potrzebne narzędzie | Częstotliwość |
|---|---|---|
| Czujnik napięcia zerowego | Miernik napięcia | Przed każdą nową partią drutu |
| Sprawdź liczbę obrotów | Ręczna cewka próbki | Co tydzień lub po zmianie |
| Sprawdź położenie zatrzymania wrzeciona | Kontrola wizualna/kodera | Miesięczny |
| Synchronizuj-takt wrzeciona | Uruchomienie próbne + kontrola | Po konserwacji lub wymianie paska |
III. Jak zapobiec pękaniu drutu?
Zapobieganie jest znacznie tańsze niż wielokrotne rozwiązywanie problemów, a większość-etapów zapobiegania awariom to proste nawyki wpisane w codzienną pracę.
A. Zapobieganie-na poziomie procesu
Ustaw naprężenie zgodnie ze specyfikacją producenta drutu, a nie na wyczucie, przed każdą serią produkcyjną sprawdź prowadnice drutu i rolki pod kątem zadziorów i unikaj gwałtownych zmian prędkości, które chwilowo zwiększają napięcie. Użycie urządzenia kontrolującego naprężenie ze sprzężeniem zwrotnym (zamiast stałego hamulca mechanicznego) pomaga-samoczynnie korygować system w miarę zmiany średnicy szpuli.
B. Obsługa i środowisko
Przechowuj szpule drutu i obchodź się z nimi ostrożnie, aby uniknąć załamań lub uszkodzeń powierzchni, zanim dotrą one do maszyny, a także utrzymuj miejsce pracy wolne od kurzu i zanieczyszczeń, które mogą ścierać drut podczas podawania. Wysoka wilgotność może również z czasem osłabić izolację, dlatego kontrola klimatu ma większe znaczenie, niż często oczekują operatorzy.
IV. Jak zmniejszyć ilość złomu uzwojenia cewki?
Złom zwykle ma te same przyczyny, co problemy z pękaniem drutu i napięciem, ale jego ograniczenie wymaga spojrzenia na proces jako całość, a nie naprawiania problemów pojedynczo.
A. Zaostrz kontrolę procesu
Standaryzuj ustawienia naprężenia i prędkości dla każdego typu cewki, aby operatorzy nie dopasowywali się metodą prób i błędów, oraz blokuj parametry liczby przesuwów i obrotów-po zatwierdzeniu zadania. Drobne, nieudokumentowane korekty pomiędzy zmianami są częstym ukrytym źródłem złomu.
B. Wbuduj punkty kontrolne
Dodanie-kontroli w trakcie procesu - wizualnej lub automatycznej - po pierwszych kilku zwojach w serii wychwytuje ustawienie dryfowania, zanim wytworzy pełną partię wadliwych części. Testowanie rezystancji izolacji na próbce jest również przydatne w celu wykrycia niewystarczającej izolacji, zanim cewki przesuną się dalej w dół linii.
V. Co powinien zawierać podręcznik naprawy maszyny do nawijania cewek?
Przydatny przewodnik naprawy jest uporządkowany według objawów, dzięki czemu operator może szybko przejść od „co się dzieje” do „co sprawdzić”.
A. Diagnoza na podstawie objawów
Pogrupuj problemy według sposobu, w jaki objawiają się: - przerwaniem przewodu, luźnym lub nierównym wyglądem cewek, nietypowym hałasem lub wibracjami lub-błędami liczenia zwojów-, ponieważ każdy objaw wskazuje na inny podukład (napięcie, zużycie mechaniczne lub czujniki/kontroler).
B. Etapy naprawy i eskalacja
W przypadku każdego objawu przewodnik powinien zawierać listę kontroli, które może wykonać operator (ustawienie naprężenia, kontrola wizualna prowadnic, czyszczenie zanieczyszczeń), zanim zwróci się do technika w sprawie takich problemów, jak zużycie łożyska, awaria czujnika lub błąd sterownika wymagający demontażu.
| Objaw | Pierwsze kontrole | Kiedy wezwać technika |
|---|---|---|
| Częste przerwy w przewodach | Ustawienie naprężenia, stan prowadnicy | Po ponownej kalibracji przerwy są kontynuowane |
| Luźne lub nierówne cewki | Zużycie napinacza, kalibracja | Należy wymienić sprężynę napinacza/elektronikę |
| Kołysanie lub wibracje | Montaż wrzeciona, zużycie łożysk | Wymagana wymiana łożyska |
| Błąd-zliczania obrotów | Podłączenie czujnika, ręczne zliczanie | Błąd sterownika lub czujnika |
| Nienormalny hałas | Zanieczyszczenia, luźne elementy | Po zatrzymaniu i sprawdzeniu ciągły hałas |

VI. Na czym polega konserwacja zapobiegawcza maszyn nawijających?
Konserwacja zapobiegawcza przede wszystkim zapobiega występowaniu powyższych problemów i działa najlepiej zgodnie z określonym harmonogramem, a nie-w miarę potrzeb.
A. Rutynowe czyszczenie i kontrola
Prowadnice, rolki i podkładki napinające zbierają kurz i zanieczyszczenia, które mogą zarysować drut i zakłócić odczyty naprężenia, dlatego regularne czyszczenie i polerowanie powierzchni stykowych powinno być częścią każdej zmiany lub codziennych czynności.
B. Zaplanowane kontrole komponentów
Części eksploatacyjne - podkładki napinacza, wkładki filcowe, czujniki, ramiona tancerza, paski - nie wytrzymują bezterminowo, a ich wymiana zgodnie z harmonogramem pozwala uniknąć nieplanowanych przestojów spowodowanych nagłą awarią w połowie-okresu.
| Zadanie konserwacji | Sugerowana częstotliwość |
|---|---|
| Oczyścić prowadnice, rolki, podkładki napinające | Codziennie |
| Sprawdź ścieżkę drutu pod kątem zadziorów/zużyć | Tygodnik |
| Sprawdź i ponownie skalibruj układ napinający | Co tydzień lub na partię |
| Sprawdź paski, łożyska i koła zębate | Miesięczny |
| Pełna kontrola czujnika i sterownika | Kwartalny |
VII. Co to jest lista kontrolna rozwiązywania problemów z uzwojeniem cewki?
Posiadanie pod ręką krótkiej listy kontrolnej pozwala operatorom systematycznie pracować nad najczęstszymi przyczynami, zamiast zgadywać.
A. Przed rozpoczęciem produkcji
Upewnij się, że naprężenie zostało skalibrowane dla aktualnej grubości drutu, sprawdź, czy prowadnice i rolki są czyste i wolne od zadziorów, sprawdź, czy szpula posuwa się płynnie oraz potwierdź, że liczba zwojów i ustawienia przesuwu odpowiadają specyfikacji zadania.
B. Jeśli problem wystąpi w połowie-pracy
Zatrzymaj maszynę, zidentyfikuj objaw (przerwa, luzy, hałas, błąd zliczania), sprawdź odpowiedni podsystem z powyższej instrukcji naprawy i wznów pracę dopiero po usunięciu pierwotnej przyczyny -, a nie tylko objawu -.
| Pozycja listy kontrolnej | Status |
|---|---|
| Kalibracja naprężenia dla aktualnej grubości drutu | ☐ |
| Prowadnice i rolki czyste,-bez zadziorów | ☐ |
| Podawanie szpuli gładkie, bez załamań | ☐ |
| Liczba obrotów zweryfikowana na podstawie próbki | ☐ |
| Zsynchronizowano-takt wrzeciona trawersu | ☐ |
| Podczas uruchamiania nie występują żadne nietypowe dźwięki ani wibracje | ☐ |
Polecany sprzęt firmy KIOXIA
Wiele z powyższych problemów - zerwanie drutu, dryf napięcia i nierównomierne nawijanie - występuje znacznie rzadziej w maszynach wyposażonych w stabilną kontrolę naprężenia i precyzyjną synchronizację ruchu od początku.
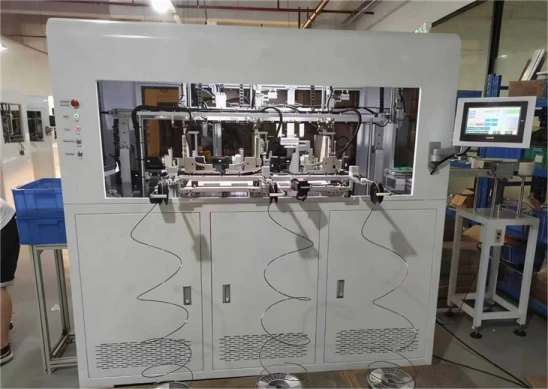
KIOXIAprojektuje maszyny do nawijania toroidów i cewek zaprojektowane tak, aby minimalizować te punkty awarii, włączając niezawodne systemy sprzężenia zwrotnego napięcia i precyzyjną synchronizację-przesuwu wrzeciona w celu zapewnienia stałej produkcji-o małej ilości złomu. Zapoznaj się z naszą pełną gamą produktów, aby znaleźć odpowiednią maszynę do nawijania dla swojego zastosowania.
Jeżeli chcą Państwo kupić niezawodną maszynę do nawijania lub mają Państwo jakiekolwiek pytania z tym związane, prosimy o kontaktskontaktuj się z naszymi ekspertami; oferujemy bezpłatne usługi konsultacyjne.
Możesz być zainteresowany:
Jak zaprojektować wydajne transformatory toroidalne
Kompletny przewodnik po maszynach do nawijania cewek
Jaka jest różnica między cewką a uzwojeniem?
Co to jest automatyczna maszyna do nawijania cewek toroidalnych typu przekładniowego


