


Uzwojenie stojana to jeden z najważniejszych etapów produkcji silników, bezpośrednio wpływający na wydajność silnika, odprowadzanie ciepła i ogólną żywotność.
Spośród wielu technik nawijania stosowanych w branży, w rozmowach z inżynierami fabryki stale pojawiają się dwie metody:uzwojenie jednodrutoweIwielożyłowe-uzwojenie równoległe.
Chociaż na powierzchni mogą wyglądać podobnie, wybór między nimi może znacząco zmienić parametry elektryczne stojana, szybkość produkcji i strukturę kosztów.
W tym artykule omówiono różnice techniczne między tymi dwiema metodami, wyjaśniono, kiedy każda z nich jest odpowiednia, i przyjrzano się, w jaki sposób producenci sprzętu, npKIOXIApomagają fabrykom w obsłudze obu typów uzwojeń,-zwłaszcza w przypadku stojanów wentylatorów sufitowych,-za pomocą dedykowanych maszyn-sterowanych CNC.
1. Zrozumienie uzwojenia pojedynczego drutu
1.1 Co to jest
Uzwojenie jednodrutowe odnosi się do tradycyjnej metody nawijania cewki przy użyciu jednego ciągłego pasma emaliowanego drutu na obrót. Drut jest podawany przez dyszę lub ulotkę, nawijany wokół szczelin stojana wykonując określoną liczbę zwojów, a następnie odcinany po osiągnięciu wymaganej liczby zwojów.
1.2 Typowe zastosowania
Uzwojenie jednodrutowe jest powszechnie stosowane w:
Mniejsze silniki o niższym zapotrzebowaniu na prąd
Zastosowania, w których średnica drutu jest mała lub średnia
Produkty, dla których opłacalność i prostota konfiguracji są ważniejsze niż obciążalność prądowa-pierwotna
1.3 Zalety i ograniczenia
Uzwojenie jednodrutowe jest proste w sterowaniu, łatwe w utrzymaniu i wymaga mniej skomplikowanych systemów napinania. Jednakże wraz ze wzrostem mocy silnika uzwojenie pojedynczego drutu osiąga naturalną granicę: pojedyncza żyła drutu może przenosić tylko tyle prądu, zanim utrata rezystancji i gromadzenie się ciepła staną się problemem. Zwiększanie średnicy drutu w celu kompensacji często powoduje, że drut jest zbyt sztywny, aby można go było prawidłowo ułożyć w szczelinie, co prowadzi do nierównego ułożenia warstw i marnowania przestrzeni.

2. Zrozumienie uzwojenia równoległego-wieloprzewodowego
2.1 Co to jest
W uzwojeniu równoległym-z wieloma drutami wykorzystuje się co najmniej dwie żyły drutu podawane i nawijane jednocześnie, tak jakby były pojedynczym przewodnikiem. Zamiast jednego grubego drutu, uzwojenie składa się z kilku cieńszych drutów biegnących równolegle, co razem pozwala uzyskać równoważne-pole przekroju poprzecznego-i obciążalność prądową-znacznie grubszego pojedynczego drutu.
2.2 Dlaczego producenci to wybierają
Lepszy rozkład prądu:Wiele cieńszych żył zmniejsza efekt naskórkowości i rozprowadza prąd bardziej równomiernie niż pojedynczy gruby drut.
Większa moc przenoszenia:Idealny do silników wymagających większego momentu obrotowego lub wyższej mocy, takich jak silniki wentylatorów sufitowych, silniki pomp wodnych i stojany generatorów.
Ulepszone wypełnianie szczelin:Cieńsze przewody równoległe są bardziej elastyczne i ściślej upakowane w szczelinie stojana, poprawiając stopień wypełnienia miedzią i zmniejszając szczeliny powietrzne.
Niższe wytwarzanie ciepła:Lepsze wypełnienie szczelin i rozkład prądu przekładają się na niższe temperatury pracy, wydłużając żywotność silnika.
2.3 Wyzwania techniczne
Kompromisem jest-złożoność. Uzwojenie równoległe z wieloma-drutami wymaga precyzyjnej kontroli naprężenia każdej żyły jednocześnie,-jeśli jeden drut jest luźniejszy od pozostałych, może się on zwijać, krzyżować lub pękać podczas-nawijania z dużą prędkością. W tym przypadku niezbędna staje się konstrukcja maszyny, synchronizacja wrzeciona i dokładność sterowania.

3. Kluczowe różnice między tymi dwiema metodami
| Aspekt | Uzwojenie pojedynczego drutu | Uzwojenie równoległe z wieloma-drutami |
|---|---|---|
| Struktura drutu | Jedna ciągła nić | Dwie lub więcej pasm skręconych razem |
| Aktualna pojemność | Ograniczone średnicą pojedynczego drutu | Wyższy ze względu na łączny-przekrój poprzeczny |
| Efektywność wypełniania szczelin | Umiarkowany | Wyższy |
| Rozpraszanie ciepła | Standard | Ulepszony |
| Złożoność maszyny | Niżej | Wyższy (wymaga kontroli-wielu napięć) |
| Typowy przypadek użycia | Małe i średnie silniki | Stojany wentylatorów sufitowych, stojany pomp, stojany generatorów |
4. Jak konstrukcja sprzętu wpływa na jakość uzwojenia
Niezależnie od metody stosowanej w fabryce, sama maszyna nawijająca odgrywa decydującą rolę w końcowej jakości zwoju. Jest to kwestia, którą dostawcy sprzętu, tacy jak KIOXIA, podkreślają podczas współpracy z klientami produkującymi stojany wentylatorów sufitowych i podobne komponenty.
4.1 Precyzja kontrolera
Nowoczesna maszyna do nawijania wentylatora sufitowego jest zwykle zbudowana wokół 32-bitowego układu kontrolera, który umożliwia szybsze przetwarzanie i większą niezawodność zarówno podczas operacji jednoprzewodowych, jak i wieloprzewodowych.
Dwujęzyczne (chiński i angielski) interfejsy wyświetlacza ułatwiają obsługę maszyny, a przechowywanie danych uzwojenia po awarii zasilania oznacza, że trwające zadanie nigdy nie zostanie utracone w wyniku nieoczekiwanej awarii-, co pozwala uniknąć złomowania stojanów i marnowania materiałów.
4.2 Jakość komponentów
Maszyny zbudowane do wymagających prac z nawojem równoległym opierają się na-importowanych komponentach wysokiej jakości, aby zachować spójność, w tym:
Łożyska japońskie (NSK, NTN)
Paski Japan BANDO i pasy USA GATES
Tajwańskie śruby kulowe (TBI)
Przetwornice częstotliwości z Tajwanu
Elementy te pomagają utrzymać stabilność mechaniczną wymaganą podczas równoległego nawijania wielu drutów, gdzie nawet niewielkie wibracje lub poślizg paska mogą powodować niedopasowanie naprężenia pomiędzy żyłami.
4.3 Konstrukcja synchroniczna z dwoma-wrzecionami
Zwłaszcza w przypadku uzwojenia równoległego z wieloma-drutami konstrukcja synchroniczna z dwoma-wrzecionami w połączeniu z silnikiem o dużej-mocy zapewnia maszynie lepszy moment obrotowy przy-prędkościach przy grubszych lub wielu drutach, natomiast silnik krokowy o dużej-mocy zapewnia dokładność obrotową niezbędną do wyrównania każdej żyły.
Ta kombinacja pomaga fabrykom zaoszczędzić czas, zmniejszyć siłę roboczą i zwiększyć wydajność,-co jest szczególnie ważne przy produkcji na dużą skalę stojanów wentylatorów sufitowych, stojanów-biegunowych i stojanów generatorów lokomotyw.

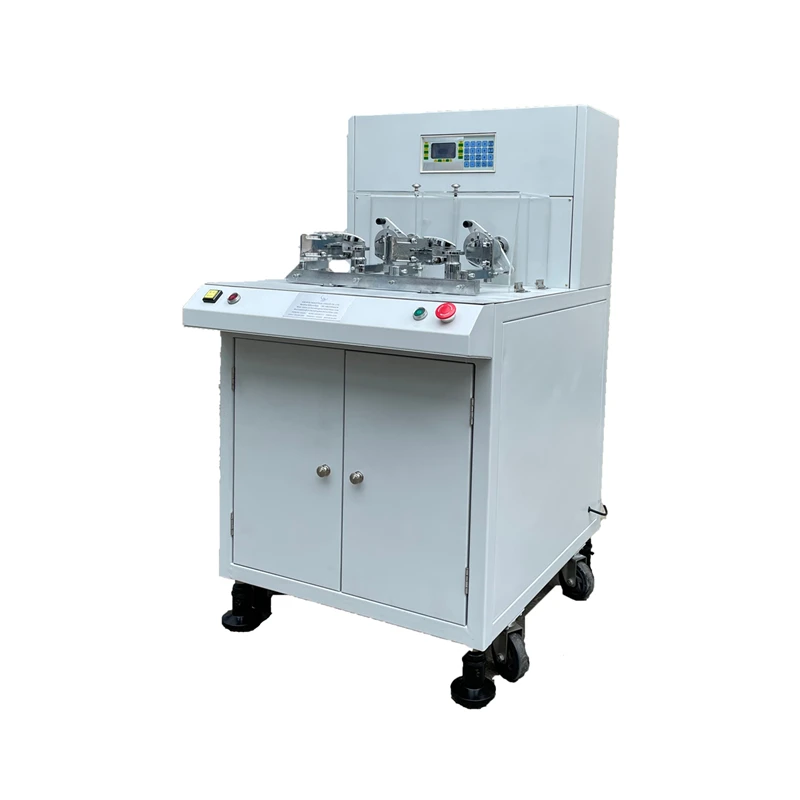
5. Praktyczne zastosowanie: Maszyna do nawijania wentylatorów sufitowych ADSKX22-2
Dobrym-ze świata przykładem praktycznego spełnienia wymagań dotyczących uzwojenia jedno- i wielodrutowego-jest maszyna do nawijania wentylatorów sufitowych ADSKX22-2, zaprojektowana do zewnętrznego uzwojenia cewek stojana w wentylatorach sufitowych, pompach wodnych i magnetostojanach.
5.1 Funkcje podstawowe
Podczas procesu nawijania ADSKX22-2 automatycznie kończy nawijanie, układanie, obracanie, przesuwanie i wycofywanie. Obsługuje także pełne rozmieszczenie uzwojeń-o dużej średnicy, co bezpośrednio rozwiązuje jedno z największych wyzwań w produkcji stojanów: utrzymanie równomiernego ułożenia grubych lub wielożyłowych drutów w szczelinie zamiast łączenia się lub krzyżowania.
5.2 Sterowanie CNC i oszczędność materiałów
Wyposażona w mikrokomputerowy sterownik CNC, maszyna umożliwia szybkie ustawienie danych dotyczących zwojów uzwojenia i gęstości układu, co ułatwia dostosowanie do różnych specyfikacji stojana wentylatora sufitowego.
Podczas długotrwałej-pracy zoptymalizowane ścieżki nawijania pozwalają zaoszczędzić 7–15% emaliowanego drutu, redukując straty materiału przy zachowaniu stałej jakości uzwojenia-co oznacza znaczną oszczędność kosztów dla fabryk o dużej wielkości produkcji.
5.3 Szkolenia i-wsparcie posprzedażowe
Maksymalne wykorzystanie tego rodzaju sprzętu zależy również od szkolenia operatorów. Dostawcy tacy jak KIOXIA zazwyczaj zapewniają:
Doświadczeni inżynierowie serwisu- technicy z około 10-letnim doświadczeniem przeszkoleni specjalnie w zakresie ADSKX22-2, zdolni do rozwiązywania problemów, takich jak błędy wyrównania stojana, wahania napięcia drutu i nieprawidłowe działanie programu CNC.
Wskazówki operacyjne- praktyczne-instrukcje dotyczące panelu sterowania mikrokomputera, regulacji mocowania stojana, ustawień parametrów ułożenia przewodów oraz rutynowej konserwacji wrzecion nawojowych i prowadnic drutu, a także bezpłatne konsultacje dotyczące optymalizacji procesu produkcyjnego dla różnych modeli stojanów wentylatorów sufitowych.
Strukturalne zasoby szkoleniowePodręczniki w języku - w języku angielskim, filmy instruktażowe-dla konkretnych modeli oraz-przewodniki online w czasie rzeczywistym dotyczące programowania CNC, automatycznej aktywacji uzwojenia, rozwiązywania problemów i konserwacji zapobiegawczej.
Ten rodzaj systemu wsparcia, objęty roczną--letnią gwarancją i maszynami zbudowanymi w całości z importowanych precyzyjnych części, gwarantuje, że niezależnie od tego, czy w fabryce stosowane jest uzwojenie równoległe jedno-, czy wielodrutowe, sprzęt będzie działał niezawodnie przez cały okres użytkowania.

6. Wybór właściwej metody dla Twojej linii produkcyjnej
W przypadku silników-o małej mocy i prostych wymaganiach dotyczących uzwojenia, uzwojenie jednoprzewodowe pozostaje-opłacalnym i prostym wyborem. Jednak w zastosowaniach wymagających wyższej wydajności prądowej, lepszego zarządzania ciepłem i większego wypełnienia miedzią,-takich jak stojany wentylatorów sufitowych, stojany pomp wodnych i stojany generatorów,-wielo-drutowe uzwojenie równoległe zapewnia wyraźne korzyści w zakresie wydajności, pod warunkiem, że maszyna nawijająca jest w stanie utrzymać precyzyjną kontrolę naprężenia wielu-splotów.
Polecany sprzęt
Dla producentów, którzy chcą obsługiwać równoległe uzwojenie jedno- i wieloprzewodowe-na stojanach wentylatorów sufitowych z dużą precyzją i wydajnością materiałową,ADSKX22-2 Maszyna do nawijania wentylatorów sufitowychwarto rozważyć:
Możesz być zainteresowany:


