Zautomatyzowane testowanie współczynników i błędów fazowych rozwiązuje największe wąskie gardłaprodukcja przekładników prądowych: weryfikacja, czy każda pojedyncza jednostka spełnia swoje parametry znamionoweklasa dokładności przekładnika prądowegobez spowalniania produkcji do granic możliwości.
Ręczne testy laboratoryjne sprawdzają jeden przekładnik prądowy na raz, są podatne na-zmienność pomiarów wprowadzaną przez operatora i nie nadążają za-toroidalnymi liniami przekładników prądowych o dużej objętości -. Zautomatyzowane systemy testowe rozwiązują wszystkie trzy na raz, przeprowadzając pomiary przekładni i fazy w sekundach na jednostkę, a wyniki są rejestrowane automatycznie w celu zapewnienia pełnej identyfikowalności.
Poniżej wyjaśniamy, jaki współczynnik i błąd fazowy faktycznie mierzą, obliczenia matematyczne stojące za klasyfikacją dokładności oraz w jaki sposób automatyczne testowanie zmienia zarówno przepustowość, jak i spójność nalinia produkcyjna toroidalnych przekładników prądowych.

I. Co to jest błąd proporcji i błąd fazy i dlaczego mają one znaczenie?
Błąd przekładni i błąd fazy to dwa podstawowe pomiary określające, czy przekładnik prądowy rzeczywiście działa w ramach swojej znamionowej klasy dokładności w rzeczywistych warunkach pracy.
A. jaki błąd współczynnika mierzy
Błąd przekładni to odchylenie pomiędzy rzeczywistą przekładnią przekładnika prądowego a jego nominalną przekładnią znamionową, wyrażone jako procent, - zasadniczo mówiący o tym, jak dokładnie prąd wtórny reprezentuje pomniejszoną- wersję prądu pierwotnego.
B. co mierzy błąd fazowy
Błąd fazowy (lub przesunięcie fazowe) to różnica kątowa pomiędzy fazorami prądu pierwotnego i wtórnego, zwykle mierzona w minutach łuku - nawet przekładnik prądowy o niemal-idealnym współczynniku może wprowadzić błąd pomiarowy w obliczeniach mocy, jeśli kąt fazowy dryfuje zbyt daleko od zera.
II. Jak obliczany jest błąd współczynnika?
Błąd przekładni jest definiowany za pomocą standardowego wzoru stosowanego w produkcji i testowaniu przekładników prądowych na całym świecie.
Wzór na błąd proporcji:
εr (%)=((Kn × Is – Ip) / Ip) × 100
Gdzie:
εr= błąd proporcji (%)
Kn= znamionowy współczynnik transformacji
Jest= faktycznie zmierzony prąd wtórny
IP= rzeczywisty prąd pierwotny
Działający przykład:przekładnik prądowy o wartości znamionowej 1000:5 (Kn=200) jest testowany przy prądzie pierwotnym 1000A, wytwarzając rzeczywisty prąd wtórny o natężeniu 4,97A:
εr = ((200 × 4.97 − 1000) / 1000) × 100 = ((994 − 1000) / 1000) × 100 = −0.6%
A. co oznacza ten wynik
Błąd przekładni wynoszący −0,6% mieści się w tolerancji dla przekładnika prądowego klasy 0,5 (zwykle ±0,5% przy prądzie znamionowym), ale nie spełnia bardziej rygorystycznych wymagań klasy 0,2 - i właśnie dlatego należy zmierzyć każdą jednostkę, a nie tylko-skontrolować punktowo.
B. dlaczego tolerancje klas dokładności różnią się tak bardzo w zależności od zastosowania
| Aplikacja | Typowa klasa dokładności | Tolerancja błędu przekładni (przy prądzie znamionowym) |
|---|---|---|
| Pomiar przychodów | 0,2 lub 0,2 S | ±0.2% |
| Pomiar komercyjny | 0.5 | ±0.5% |
| Pomiar przemysłowy | 1.0 | ±1.0% |
| Przekazywanie zabezpieczeń | 5P / 10P | ±5–10% (z określonymi granicami błędu złożonego) |

III. W jaki sposób testowanie automatyczne poprawia się w porównaniu z ręcznymi testami na stanowisku badawczym?
PodręcznikBadanie tomografii komputerowejzależy od ręcznego podłączenia przez operatora przewodów pomiarowych, regulacji źródeł prądu i odczytu przyrządów pomiarowych. - Jest to proces powolny i wprowadzający zmienność pomiędzy operatorami, a nawet pomiędzy sesjami testowymi prowadzonymi przez tego samego operatora.
A. różnice w szybkości i przepustowości
| Metoda testowania | Typowy czas na jednostkę | Zależność operatora | Rejestrowanie danych |
|---|---|---|---|
| Ręczne testowanie na stanowisku badawczym | 3–8 minut | Wysoki | Nagrywanie ręczne |
| Półautomatyczna stacja testowa | 1–2 minuty | Umiarkowany | Częściowo zautomatyzowany |
| W pełni zautomatyzowany system badań CT | 10–30 sekund | Niski | W pełni automatyczny, identyfikowalny |
A. dlaczego zautomatyzowane systemy zmniejszają zmienność pomiarów
Ponieważ zautomatyzowany system stosuje ten sam prąd testowy, czas i metodę pomiaru dla każdego urządzenia, wyniki nie podlegają drobnym niespójnościom w rozmieszczeniu elektrod lub interpretacji odczytów, które różnią się w zależności od operatora ręcznego.
B. dlaczego ma to znaczenie w przypadku-lini toroidalnych CT o dużej objętości
Na liniach produkcyjnych wytwarzających setki lub tysiące toroidalnych przekładników prądowych na zmianę nawet dwu-minutowy-na-jednostkę test ręczny tworzy wąskie gardło testowe, które zautomatyzowane systemy prawie całkowicie eliminują, umożliwiając przepustowość testowania dopasowaną do przepustowości uzwojenia, a nie pozostającą w tyle.
IV. Jaką rolę odgrywa jakość uzwojenia w wynikach testów?
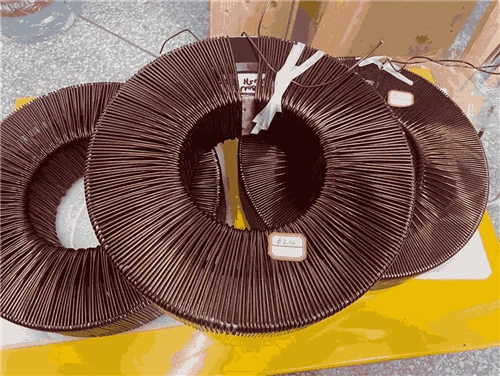
Błędy przekładni i fazy nie powstają na stanowisku testowym -, są bezpośrednim skutkiem tego, jak konsekwentnie wytworzono uzwojenie wtórne na rdzeniu toroidalnym.
A. jak niespójność uzwojenia objawia się jako błąd proporcji
Nierówna liczba zwojów, nierówne napięcie uzwojenia lub zmiany odstępu między zwojami-zwrotnymi-na rdzeniu toroidalnym bezpośrednio przesuwają efektywny współczynnik transformacji, co oznacza, że testowanie wychwytuje defekty uzwojenia, a nie je powoduje.
B. dlaczego stałe automatyczne nawijanie zmniejsza liczbę odrzuceń-etapów testowych
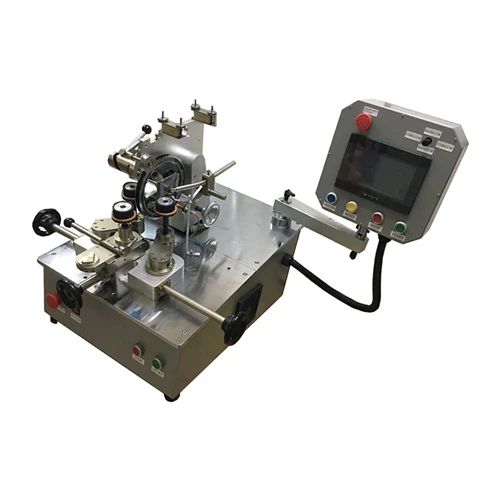
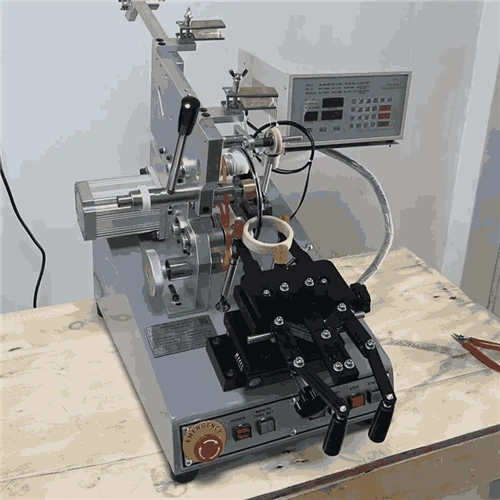
Rana CT na precyzjiautomatyczna maszyna do nawijania toroidalnegodzięki dokładnemu, powtarzalnemu zliczaniu zwojów rozpoczyna się znacznie bliżej nominalnego przełożenia jeszcze przed rozpoczęciem testów, co zmniejsza liczbę jednostek, które nie przejdą automatycznych testów proporcji i fazy i wymagają przeróbki lub złomowania.
V. W jaki sposób testy automatyczne wspierają kalibrację i identyfikowalność tomografii komputerowej?
Oprócz testów pass/fail, zautomatyzowane systemy generują ścieżkę danych, która jest coraz bardziej wymaganakalibracja przekładnika prądowegozapisy i dokumentację jakościową klienta.
A. automatyczne generowanie raportu z testów
Błąd proporcji, błąd fazy i warunki testowe każdego urządzenia mogą być automatycznie rejestrowane w oparciu o numer seryjny, tworząc certyfikaty kalibracji bez ręcznego wprowadzania danych lub błędów w transkrypcji.
B. dlaczego ma to znaczenie w przypadku przekładników prądowych klasy-pomiarowej i zabezpieczającej
Klienci z sektora użyteczności publicznej i przemysłowi kupujący przekładniki prądowe-klasy pomiarowej coraz częściej wymagają pełnej identyfikowalności aż do indywidualnych zapisów testów. - Jest to wymóg prosty w przypadku automatycznego rejestrowania, ale-pracochłonny w utrzymaniu w przypadku ręcznych-testów papierowych.

VI. Co powinien w pierwszej kolejności potraktować producent toroidalnego przekładnika prądowego?
Biorąc pod uwagę bezpośredni związek między spójnością nawijania a dokładnością-etapu testowego, dla większości producentów-największa poprawa dźwigni nie dotyczy samej stacji testowej -, ale zmienności dokręcania na początku, na etapie nawijania.
Spójne uzwojenie wtórne na precyzyjnej platformie uzwojenia toroidalnego zmniejsza współczynnik i błąd fazowy w całej partii produkcyjnej przed rozpoczęciem testów, co oznacza mniej uszkodzonych jednostek, mniej przeróbek i testowanie, które działa jako końcowy etap weryfikacji, a nie filtr wyłapujący możliwe do uniknięcia defekty uzwojenia.
KIOXIAbuduje maszyny do nawijania toroidalnego, które charakteryzują się-dokładnością liczenia zwojów i stałym napięciemprodukcja przekładników prądowychlinie zależą od tego, aby zachować prawidłowy błąd proporcji od pierwszej uzwojonej jednostki.
Dla producentów, którzy chcą ograniczyć liczbę odrzutów-na etapie testów u źródła, współpracując z doświadczonym producentemproducent maszyn do nawijania cewekna zakrętach dokładność i powtarzalność to często najprostsza droga do wyższej wydajności przy pierwszym-przejściu.
Jeśli chcą Państwo kupić niezawodną maszynę do przewijania lub mają Państwo jakiekolwiek pytania z tym związane, prosimy o kontakt z naszymi ekspertami; oferujemy bezpłatne usługi konsultacyjne.
Możesz być zainteresowany:
Technologia uzwojenia cewki powietrznej: jak zapobiegać deformacjom cewek bez szpulki
Jak wybrać odpowiednią maszynę do nawijania cewek dla toroidalnych vs. Transformatory Bobbina
Jak zrobić maszynę do nawijania cewek?
Programowalne uzwojenie cewki CNC kontra programowalne uzwojenie cewki: przewodnik dla kupujących